

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-28 Origen:Sitio


La eficiencia de la línea de envasado está estrictamente limitada por la confiabilidad de la alimentación. La alimentación a granel desorganizada provoca rutinariamente microparadas que se combinan en pérdidas significativas de eficacia general del equipo (OEE) durante un turno de producción estándar. Cuando los contenedores no logran ingresar al sistema sin problemas, todo el proceso posterior fracasa. Los operadores deben intervenir con frecuencia, rompiendo el ritmo operativo e introduciendo riesgos de contaminación en entornos controlados. Los pequeños contenedores farmacéuticos presentan desafíos de manipulación únicos. Los frascos de gotas para los ojos y los viales pequeños se vuelcan fácilmente, se atascan en los rieles guía estándar y sufren mucho debido a la estática. Estas características físicas hacen que la clasificación manual sea muy ineficiente y que la clasificación automatizada deficiente sea un importante cuello de botella en la producción. Los plásticos livianos requieren un control preciso para mantener una posición vertical. Sin este control, los contenedores se juntan en la tolva o caen de lado sobre la cinta transportadora. Evaluaremos la tecnología de descifrado para garantizar una integración perfecta con las operaciones posteriores, protegiendo la integridad del producto y eliminando los cuellos de botella en la alimentación.
Priorice la alimentación estable y la manipulación cuidadosa sobre el rendimiento máximo teórico para evitar rayaduras en los contenedores y fallas posteriores en el etiquetado o taponado.
La integración exitosa con equipos de llenado y taponado farmacéuticos requiere un control de paso preciso, sincronización y una eliminación estática sólida.
Los cambios sin herramientas, los controles HMI basados en recetas y los diseños fáciles de limpiar que cumplen con las GMP no son negociables para las instalaciones farmacéuticas de múltiples productos.
Seleccionar un clasificador automático de botellas pequeñas requiere hacer coincidir el mecanismo de clasificación (rotativo, de bolsillo o robótico) con la geometría, el material y la orientación requerida específicos del contenedor.
Dimensionar e integrar correctamente la tolva a granel y el elevador es fundamental para mantener una velocidad de alimentación constante sin sobrecargar el recipiente de clasificación.
Los recipientes de plástico livianos se comportan de manera impredecible durante la alimentación a granel. La baja masa combinada con un alto centro de gravedad hace que las botellas pequeñas sean inherentemente inestables. Los transportadores estándar los derriban fácilmente e incluso corrientes de aire menores en una sala limpia pueden alterar su trayectoria. La electricidad estática exacerba estas limitaciones físicas. Cuando el plástico roza contra el plástico y el acero inoxidable dentro de una tolva a granel, genera una fuerte carga triboeléctrica. Esta carga estática hace que las botellas pequeñas crucen las aberturas de la tolva, se adhieran a los lados del recipiente de clasificación y se peguen entre sí. Este comportamiento físico impide un flujo suave y continuo hacia el mecanismo de clasificación, lo que priva a la máquina independientemente de su velocidad máxima teórica.
Los clasificadores se enfrentan a un doble obstáculo de orientación. Deben mantener las botellas en posición vertical y orientar correctamente las botellas asimétricas o cuadradas. Una botella redonda estándar sólo necesita estar en posición vertical. Una botella cuadrada u ovalada, como un envase de aerosol nasal, debe mirar en una dirección específica. Las etiquetadoras posteriores requieren un posicionamiento uniforme para aplicar etiquetas envolventes o frontales y posteriores con precisión. Si una botella ovalada ingresa lateralmente a la etiquetadora, la etiqueta se aplica incorrectamente, lo que resulta en un producto rechazado. La máquina debe detectar la geometría de la botella y girar el envase mecánica o neumáticamente antes de descargarlo sobre el transportador principal.
Las tasas de alimentación inconsistentes devastan las operaciones posteriores. Desalineaciones menores en la etapa de clasificación provocan atascos catastróficos cuando las botellas ingresan al equipo de llenado y taponado farmacéutico . Si una botella llega desviada aunque sea unos pocos milímetros, las boquillas de llenado de buceo no alcanzarán la abertura del cuello. La boquilla choca contra el hombro de la botella, doblando las herramientas y derramando el producto líquido sobre el transportador. En la estación de taponado, las botellas desalineadas provocan que las roscas se crucen, lo que significa que la tapa no logra sellar adecuadamente y compromete la barrera estéril. El clasificador debe entregar las botellas con el paso y la velocidad exactos que exige la llenadora para evitar estas paradas bruscas.
Las microparadas destruyen la rentabilidad de los turnos. Que un operador se tome 10 segundos para retirar una botella atascada parece algo menor de forma aislada. Si esto sucede cada cinco minutos, el tiempo de producción perdido se acumula rápidamente, arrastrando hacia abajo el OEE de toda la línea. Estas intervenciones también comprometen los protocolos de las salas blancas. Cada vez que un operador pasa la línea para eliminar un atasco, introduce partículas y corre el riesgo de contaminar los contenedores abiertos. La eliminación de estas microparadas mediante una tecnología de descodificación fiable mantiene la rentabilidad y el estricto cumplimiento de las GMP.
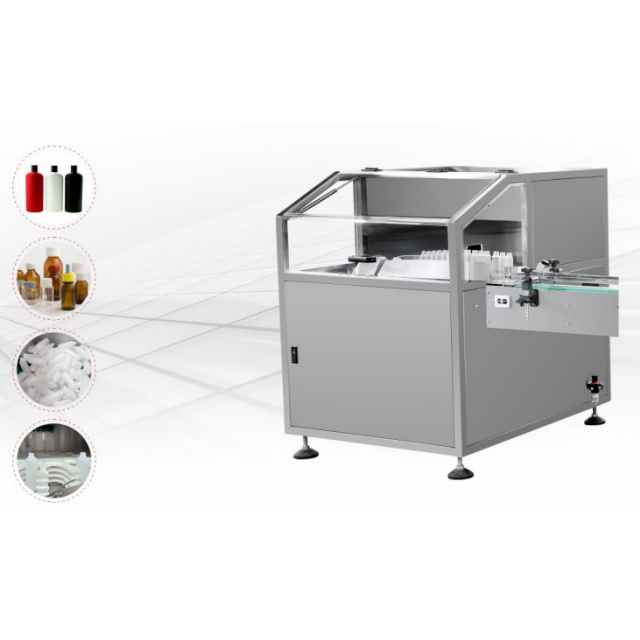
La elección del mecanismo de clasificación adecuado depende totalmente de la geometría y el material de la botella. Las diferentes máquinas clasificadoras de botellas utilizan distintos principios físicos para organizar los contenedores. Comprender estos mecanismos le garantiza adaptar el equipo a sus requisitos de producción específicos.
Los posicionadores rotativos utilizan discos giratorios para organizar contenedores. Las botellas a granel caen en un recipiente central. El disco giratorio empuja las botellas hacia el perímetro mediante fuerza centrífuga. Las herramientas a lo largo del borde atrapan las botellas y las obligan a formar una sola fila. Los bloques selectores rechazan las botellas que están apiladas dos veces o mal alineadas, empujándolas hacia el centro del recipiente. Luego, los conductos o correas voltean las botellas correctamente alineadas a una posición vertical. Este diseño de movimiento continuo logra velocidades muy altas, superando a menudo las 600 botellas por minuto, dependiendo del tamaño del contenedor.
Estos sistemas destacan en aplicaciones de alta velocidad y sirven perfectamente como posicionadores de botellas redondas de plástico . Las botellas redondas ruedan fácilmente a lo largo del herramental perimetral, lo que permite que el movimiento continuo mantenga una alta tasa de producción. Sin embargo, los sistemas rotativos tienen claras limitaciones. La acción centrífuga puede ser agresiva. Los materiales frágiles, como el PET transparente, pueden sufrir raspaduras o rayones al rozar la pared exterior. La máquina requiere un ajuste cuidadoso para equilibrar la velocidad con un manejo suave. Las botellas cuadradas a menudo se atascan en las herramientas perimetrales porque sus lados planos impiden que rueden suavemente hacia los bloques selectores.
Los posicionadores de bolsillo se basan en la gravedad y en geometrías de piezas específicas en lugar de la fuerza centrífuga. Las botellas suben por un elevador inclinado y caen en cascada sobre bolsillos mecanizados con precisión. En cada bolsillo cabe exactamente una botella. A medida que la bolsa se mueve a lo largo de la pista, un gancho mecánico o canal de gravedad atrapa el extremo más pesado de la botella. Esta acción voltea el contenedor en posición vertical. El mecanismo maneja las botellas individualmente, proporcionando un entorno de clasificación altamente controlado.
Esta tecnología proporciona un manejo excepcionalmente suave. Funciona de forma muy eficaz para frascos farmacéuticos asimétricos, cuadrados o de forma única. Debido a que los bolsillos controlan la botella por completo, los contenedores no rozan entre sí ni contra las paredes de la máquina, lo que evita raspaduras y daños cosméticos. Los sistemas de bolsillo gestionan fácilmente requisitos específicos de orientación de adelante hacia atrás, lo que los hace ideales para geometrías complejas que los sistemas rotativos no pueden procesar de manera confiable. Las velocidades suelen oscilar entre 100 y 300 botellas por minuto.
Los posicionadores robóticos representan la tecnología de clasificación más avanzada disponible. Combinan robots delta de alta velocidad con sistemas de visión 2D o 3D. Las botellas viajan por un transportador ancho y plano. Una cámara superior identifica la posición, el ángulo y la orientación exactos de cada botella. El sistema de visión envía estas coordenadas al robot delta. El robot utiliza un efector final de vacío para recoger la botella, la gira en el aire hasta lograr la orientación correcta y la coloca perfectamente vertical en el transportador de descarga o directamente en un disco de transporte.
Estos sistemas ofrecen la máxima flexibilidad. No requieren piezas de cambio mecánico para diferentes tamaños de botellas. Simplemente carga una nueva receta en la HMI y el sistema de visión se adapta instantáneamente. Garantizan una manipulación sin desgaste porque las botellas nunca rozan contra los rieles guía o los tazones de clasificación. Manejan geometrías complejas sin esfuerzo. Las principales limitaciones son el rendimiento y el gasto de capital inicial. Los sistemas robóticos funcionan más lento que las máquinas rotativas y, por lo general, alcanzan un máximo de entre 50 y 150 botellas por minuto por brazo robótico.
Tipo de tecnología | Más adecuado para | Características de manejo | Rango de velocidad típico | Complejidad del cambio |
|---|---|---|---|---|
Rotativo / Centrífugo | Botellas redondas de plástico, tiradas de gran volumen. | Agresivo; requiere ajuste para evitar desgastes | 200 - 600+ BPM | Alto (requiere cambios de herramientas mecánicas) |
Estilo de bolsillo/gancho | Botellas cuadradas, asimétricas o frágiles | Amable; controla contenedores individuales | 100 - 300 BPM | Mediano (requiere inserciones de bolsillo) |
Robótico / Guiado por visión | Operaciones de alta mezcla, geometrías complejas | Sin desgaste; máxima flexibilidad | 50 - 150 BPM | Bajo (basado en recetas de software) |
Evaluar un posicionador de botellas farmacéuticas requiere mirar más allá de las métricas de velocidad básicas. Debe evaluar cómo la máquina mantiene la estabilidad, protege el producto y cumple con las regulaciones de la industria. Las características mecánicas adecuadas garantizan la confiabilidad a largo plazo y minimizan la intervención del operador en el piso.
Los contenedores ultraligeros exigen herramientas de precisión en el punto de descarga. Los rieles guía estándar dejan demasiado espacio para que los viales pequeños vibren, giren y vuelquen. Los canales mecanizados con precisión mantienen las botellas pequeñas restringidas. Los transportadores por vacío son esenciales para la estabilidad de la descarga. Una cinta perforada pasa sobre una cámara de vacío, empujando la botella liviana hacia la superficie del transportador. Esto evita que la botella se vuelque mientras se transfiere a una máquina llenadora y taponadora de botellas de gotas para los ojos . El vacío mantiene rígido el recipiente, asegurando una perfecta alineación de la estrella de alimentación y de las boquillas de llenado.
Los daños cosméticos a los plásticos y vidrios transparentes son inaceptables en los envases farmacéuticos. Los rayones comprometen los sistemas automatizados de inspección por visión y dañan la percepción de la marca. Busque características que prevengan la abrasión de la superficie. Las correas de poliuretano de tacto suave manejan botellas sin fricción agresiva. Las alturas de caída optimizadas evitan daños por impacto cuando las botellas se transfieren desde el elevador al recipiente de clasificación. La recirculación minimizada es fundamental. Las botellas no deben girar sin cesar en el recipiente. El sistema debe organizarlos y descargarlos rápidamente para garantizar un proceso altamente confiable y libre de daños.
La tolva a granel y el elevador controlan el flujo de materiales hacia el clasificador. Las alturas de carga ergonómicas protegen a los operadores de la tensión al descargar cajas de botellas. Los sensores fotoeléctricos de bajo nivel alertan a los operadores antes de que la tolva se quede vacía. Los ascensores de velocidad variable son cruciales. Modulan la velocidad de alimentación en función de la capacidad del recipiente de selección. Si el elevador avanza demasiado rápido, el recipiente se sobrecarga, lo que provoca que las botellas se aplasten y se atasquen. Si avanza demasiado lento, la máquina se muere de hambre y detiene la línea. El ascensor debe procesar grandes cantidades de botellas de plástico mientras mantiene un inventario de recipiente perfectamente equilibrado utilizando retroalimentación de sensores de circuito cerrado.
Los entornos farmacéuticos requieren un estricto cumplimiento de las Buenas Prácticas de Fabricación (GMP). El diseño de la máquina debe facilitar la limpieza y evitar la contaminación.
Todas las piezas de contacto deben utilizar acero inoxidable 316L o polímeros aprobados por la FDA como Delrin o UHMW.
La construcción del marco debe utilizar acero inoxidable 304 con soldaduras TIG continuas rectificadas hasta obtener un acabado superficial de Ra < 0,8 µm.
Las superficies deben tener una pendiente de al menos 15 grados para evitar que el líquido se acumule durante los procedimientos de lavado.
Los sistemas cerrados de extracción de partículas, que utilizan aire ionizado y succión de vacío con filtro HEPA, deben eliminar el polvo generado por la fricción del plástico.
La protección de policarbonato transparente con enclavamientos de seguridad garantiza la seguridad del operador y al mismo tiempo permite una visibilidad total del proceso de clasificación.
La accesibilidad impacta directamente en la eficiencia del mantenimiento. Los operadores deben alcanzar fácilmente el interior de la máquina para retirar vidrios rotos o plástico triturado. Los paneles extraíbles y las puertas de acceso sin herramientas garantizan que el mantenimiento y la limpieza sigan siendo sencillos y eficaces.
Las instalaciones de múltiples productos requieren cambios rápidos para mantener una OEE alta. Quitar e instalar las piezas de cambio dedicadas lleva tiempo y requieren espacio de almacenamiento dedicado en la planta de producción. Los posicionadores modernos utilizan canales de clasificación ajustables sin herramientas. Los operadores giran volantes equipados con indicadores de posición digitales para ajustar el ancho de los rieles con precisión. Los sistemas PLC/HMI basados en recetas hacen que la configuración sea sencilla y repetible.
El operador selecciona el perfil de botella específico en la pantalla HMI.
El PLC ajusta automáticamente los variadores de frecuencia (VFD) para el motor del elevador, la rotación del tazón y las velocidades de la correa de descarga.
El operador ajusta los rieles guía físicos al valor numérico exacto que se muestra en los contadores digitales.
El operador ejecuta un ciclo de prueba corto para verificar la estabilidad de la botella antes de activar el llenador aguas abajo.
La integración de un posicionador en una línea de alta velocidad introduce riesgos mecánicos específicos. Abordar estos riesgos durante la fase de diseño evita fallas operativas crónicas. Debe gestionar la estática, evitar atascos y garantizar una perfecta sincronización con los equipos posteriores.
La electricidad estática es el principal enemigo de la clasificación de plástico. Cuando las botellas rozan contra la tolva y el recipiente de clasificación, generan una carga estática. Esta carga hace que las botellas livianas se repelan entre sí o se adhieran a las superficies de la máquina. Debes integrar enjuagues de aire ionizado. Estos sopladores inundan la zona de clasificación con aire ionizado, neutralizando inmediatamente la carga estática. Los materiales antiestáticos en la tolva y el recipiente de clasificación también ayudan a disipar la carga. Poner a tierra todo el bastidor de la máquina con correas de cobre de alta resistencia es un requisito fundamental para evitar la acumulación de estática.
Los suministros de botellas a granel a menudo contienen contenedores deformados o aplastados debido al proceso de moldeo o daños durante el envío. Si una botella triturada ingresa al mecanismo de clasificación principal, atascará las herramientas y provocará una parada brusca de la máquina. Debe implementar una inspección aguas arriba. Sensores de visión o puertas de rechazo mecánicas monitorean las botellas cuando salen del elevador. Si un sensor detecta una botella deformada, una ráfaga neumática la expulsa a un contenedor de rechazo. La eliminación de las botellas defectuosas antes de que entren en el recipiente garantiza el funcionamiento continuo del clasificador automático de botellas pequeñas..
Las botellas cuadradas y ovaladas requieren una orientación secundaria. El clasificador los coloca en posición vertical, pero pueden mirar hacia adelante o hacia atrás. Debe integrar estaciones de orientación secundarias en el transportador de descarga. Los mecanismos de giro guiados por visión detectan características específicas de la botella, como un comienzo de hilo moldeado o un logotipo en relieve. Si la botella mira en la dirección incorrecta, un par de servocorreas de velocidad variable hacen girar la botella exactamente 180 grados. Esto garantiza que cada contenedor mire en la dirección correcta antes de ingresar a la llenadora o etiquetadora.
Las transferencias fluidas requieren una sincronización de velocidad precisa. El posicionador no puede empujar las botellas más rápido de lo que la llenadora puede aceptarlas. Los variadores de frecuencia (VFD) controlan los motores de las correas de descarga. Los bucles de retroalimentación del codificador monitorean la velocidad exacta de la estrella de alimentación del llenador. Los sensores de acumulación en el transportador detectan el retroceso de las botellas. Si el transportador se llena, los sensores indican al PLC posicionador que reduzca la velocidad o se detenga. Cuando el llenador elimina el trabajo atrasado, el clasificador reanuda automáticamente la velocidad. Esta comunicación de circuito cerrado modula la velocidad del posicionador basándose completamente en la demanda de llenado.
Riesgo de integración | Síntoma mecánico | Estrategia de mitigación |
|---|---|---|
Electricidad estática | Botellas pegadas a las paredes de la tolva; puente en la garganta. | Instalar barras ionizantes de CA; bastidor de máquina terrestre; Utilice UHMW antiestático. |
Botellas deformadas | Atascos duros en las herramientas del recipiente de clasificación. | Instale puertas de rechazo neumáticas y de inspección visual aguas arriba. |
Desajuste de velocidad | Botellas aplastadas en el transportador de descarga; relleno muerto de hambre. | Implementar control en cascada vía PLC; Utilice la retroalimentación del codificador del relleno. |
Orientación asimétrica | Etiquetas aplicadas en el lado equivocado de la botella. | Integre cinturones de servogiro guiados por visión secundaria. |
Defina las especificaciones exactas de su botella, incluidas las tolerancias dimensionales y los tipos de materiales en el peor de los casos, antes de ponerse en contacto con los proveedores de equipos.
Exija una prueba de aceptación de fábrica (FAT) ejecutando su formato de botella más difícil a máxima velocidad durante al menos una hora continua para demostrar la estabilidad.
Especifique los protocolos de protocolo de enlace PLC exactos necesarios para integrar el nuevo equipo con sus máquinas llenadoras y taponadoras posteriores existentes.
Audite las capacidades de eliminación de estática de la máquina, asegurándose de que los sopladores de aire ionizado y las superficies de contacto conectadas a tierra estén incluidos en la cotización base.
R: Las velocidades varían mucho según la tecnología y la estabilidad de la botella. Los sistemas robóticos suelen procesar de 50 a 150 botellas por minuto (BPM). Las máquinas de bolsillo manejan de 100 a 300 BPM. Los sistemas rotativos de alta velocidad pueden superar los 600 BPM para botellas de plástico redondas y estables.
R: Las máquinas controlan la estática mediante el uso de sopladores de aire ionizado sobre el recipiente de clasificación. También incorporan materiales de contacto antiestáticos y garantizan que todo el bastidor de la máquina esté fuertemente conectado a tierra para disipar la carga eléctrica de forma continua.
R: Los sistemas robóticos y de bolsillo manejan ambas formas fácilmente. Los sistemas rotativos generalmente tienen problemas con las botellas cuadradas. Las esquinas cuadradas no pueden rodar a lo largo de las herramientas rotativas, lo que a menudo requiere cambios importantes de piezas o provoca atascos crónicos.
R: Usan estaciones de orientación secundarias en el transportador de descarga. Los sensores de visión detectan las características de la botella. Luego, las correas giratorias de velocidad variable o los ganchos mecánicos giran las botellas desalineadas 180 grados para mirar en una dirección uniforme.
R: El cumplimiento de GMP requiere materiales de contacto aprobados por la FDA, generalmente acero inoxidable 316L. Las máquinas deben contar con soldaduras sin grietas, sistemas cerrados de extracción de partículas, superficies de lavado inclinadas y puertas de fácil acceso para una validación estricta de la limpieza.
R: La integración se basa en correas de transferencia motorizadas, tornillos de alimentación o ruedas de estrella. Estos componentes se sincronizan a través de PLC mediante retroalimentación del codificador. Esto garantiza que las botellas lleguen con el paso y la velocidad exactos requeridos por las boquillas de llenado.
R: Los sistemas modernos que ofrecen ajustes sin herramientas y gestión de recetas HMI tardan entre 10 y 20 minutos en cambiarse. Los sistemas más antiguos que requieren piezas de cambio pesadas y dedicadas y ajuste manual pueden tardar más de una hora.


