

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-09-29 Origen:Sitio


El empaquetado de diagnóstico implica riesgos increíblemente altos. La precisión de microlitros, la cero contaminación cruzada y el estricto cumplimiento normativo dictan la viabilidad de cualquier línea de producción de reactivos. No puede ceder en estos factores críticos. Pequeñas desviaciones arruinan lotes completos de diagnóstico. Comprometen los resultados de las pruebas de los pacientes.
Los procesos manuales o semiautomáticos dejan un margen importante para el error humano. La transición a sistemas totalmente automatizados es un paso necesario para mitigar los riesgos de los laboratorios modernos. También proporciona la escalabilidad necesaria para satisfacer las crecientes demandas del mercado. Los estándares de cumplimiento global continúan evolucionando. Los estándares en evolución hacen que esta transición a la automatización sea inevitable para los laboratorios competitivos.
Este artículo proporciona un marco objetivo centrado en la ingeniería. Aprenderá a evaluar y seleccionar una máquina llenadora de tubos de reactivo que se adapte perfectamente a sus necesidades específicas. Cubrimos la optimización del rendimiento, los requisitos de cumplimiento y las estrategias de integración. Nuestro objetivo es guiar su proceso de toma de decisiones utilizando conocimientos técnicos procesables.
Precisión sobre velocidad: en IVD y farmacia, la selección de la bomba (peristáltica versus cerámica) dicta el rendimiento del reactivo a largo plazo y la precisión de la dosificación.
La integración reduce el espacio: la consolidación de pasos en una máquina de llenado y taponado de tubos de reactivo (diseño monobloque) minimiza los riesgos de contaminación entre estaciones.
El cumplimiento no es negociable: el equipo debe admitir estándares GMP, protocolos de limpieza in situ (CIP)/esterilización in situ (SIP) y controles de software validables.
Compatibilidad de extremo a extremo: la manipulación de líquidos ascendente y el envasado descendente (por ejemplo, máquinas etiquetadoras de botellas) deben sincronizarse perfectamente con el llenador de núcleos para evitar cuellos de botella en la línea.
Debe definir su compensación operativa con anticipación. El alto rendimiento a menudo choca directamente con la precisión de la microdosificación. Las líneas de producción de alta velocidad superan los límites físicos. Requieren configuraciones de bombas altamente especializadas para mantener tolerancias estrictas. Generalmente necesita menos de ±0,5% de variación en los llenados de microlitros. Si la velocidad de la máquina es demasiado alta, se producirán salpicaduras. Las salpicaduras provocan tubos rechazados y desperdicio de producto. Debe encontrar el equilibrio óptimo para los tamaños de lote específicos.
La flexibilidad del material representa otra consideración importante. Evalúe su necesidad de manejar sustratos variados. Los tubos de ensayo de plástico se comportan de manera muy diferente a los viales de vidrio. La electricidad estática afecta a los componentes plásticos. Esto hace que los tubos ligeros salten sobre el transportador. El vidrio requiere un manejo suave para evitar microfracturas. Quiere un sistema capaz de manejar múltiples geometrías de tubos. Los tiempos excesivos de cambio de formato matan la productividad. Los cambios rápidos de formato mantienen su línea automatizada funcionando de manera rentable.
Encuadre su retorno financiero en torno al costo del desperdicio de reactivos. Los ahorros en mano de obra ciertamente importan. Sin embargo, la reducción de los costosos residuos químicos o biológicos es mucho más importante. El sobrellenado destruye rápidamente los márgenes de beneficio. El goteo provoca contaminación cruzada y posteriores fallas en los lotes. La dosificación de precisión protege directamente sus resultados.
Realice una auditoría integral de residuos antes de comprar equipos nuevos.
Calcule las variaciones de volumen exactas en su proceso manual actual.
Defina parámetros límite claros y aceptables para la variación de microdosificación.
Ignorar los cambios en la viscosidad del fluido a diferentes temperaturas ambiente.
Asumir que una alta velocidad equivale automáticamente a una mayor producción general.
Subestimar el tiempo que los operadores dedican a ajustar los rieles guía.
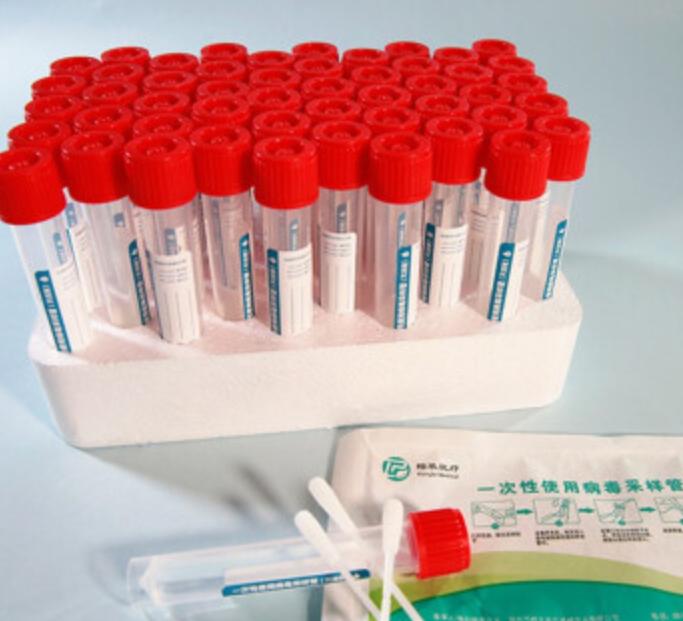
Las máquinas independientes funcionan bien para ensayos clínicos de bajo volumen. Las líneas integradas dominan la producción comercial de gran volumen. El enfoque monobloque ofrece inmensas ventajas operativas. Combina llenado y tapado en un único marco compacto. Una máquina combinada de llenado y taponado de tubos de reactivo reduce el espacio que ocupa la sala blanca. Los bienes raíces de salas blancas conllevan enormes costos operativos. Los monobloques reducen los riesgos de contaminación al moverse entre estaciones independientes. También proporcionan control de torque sincronizado para tapas. El torque adecuado evita fugas durante el transporte global.
Los modelos de laboratorio estándar difieren enormemente de las unidades de producción. Debe comparar los modelos de laboratorio con una llenadora y taponadora farmacéutica de alta resistencia . Los grados farmacéuticos utilizan acero inoxidable 316L para todos los recorridos de fluidos. Esto evita el desbarbado y la corrosión. Incluyen documentación de validación completa. Los protocolos IQ/OQ/PQ demuestran que la máquina funciona según lo especificado. Los reguladores exigen estos documentos durante las auditorías de los sitios.
La sincronización de final de línea determina su verdadero rendimiento diario. Su unidad de llenado central debe comunicarse sin problemas. Debe sincronizarse perfectamente con los sistemas de máquinas llenadoras de líquidos a granel . Los sistemas a granel alimentan los tanques de inercia. El relleno central también debe marcar el ritmo del embalaje secundario aguas abajo. Las integraciones automatizadas de máquinas etiquetadoras de botellas siguen siendo cruciales aquí. Se encargan del seguimiento regulatorio y la serialización de lotes. Las malas transferencias entre estas unidades provocan graves cuellos de botella en las líneas. La adaptación de la velocidad del transportador evita que los tubos se vuelquen.
La evaluación de una máquina llenadora de tubos de reactivos IVD requiere un profundo escrutinio técnico. La tecnología de bombas dicta por completo la dinámica de fluidos. Las bombas peristálticas mantienen el recorrido del fluido completamente estéril. Utilizan tubos de un solo uso. Esto evita totalmente la contaminación cruzada entre diferentes lotes de reactivos. Las bombas cerámicas rotativas o de pistón tienen un propósito diferente. Manejan excepcionalmente bien reactivos de alta viscosidad. Proporcionan una durabilidad extrema frente a suspensiones abrasivas. Las bombas cerámicas resisten el desgaste mejor que cualquier otro material.
Característica | Bombas peristálticas | Bombas rotativas de cerámica |
|---|---|---|
Mejor para | Rutas de fluidos estériles y de un solo uso | Reactivos de alta viscosidad, suspensiones. |
Riesgo de contaminación cruzada | Extremadamente bajo (tubos desechables) | Moderado (requiere CIP minucioso) |
Durabilidad | Requiere cambios frecuentes de tubos. | Resistencia al desgaste extremadamente alta |
Costo de mantenimiento | Costos continuos de consumibles | Alto inicial, bajo continuo |
La confiabilidad del mecanismo de limitación representa otra dimensión crítica. Evalúe los mecanismos de tapado pick-and-place versus giratorios. Los sistemas de recogida y colocación ofrecen una precisión de par excepcional. Agarran cada tapa firmemente antes de la aplicación. Las taponadoras rotativas alcanzan velocidades operativas mucho más altas. Centrarse en gran medida en las tasas de rechazo de defectos. La detección de tapas faltantes es una necesidad absoluta. Rechazar tubos defectuosos evita automáticamente que se echen a perder lotes enteros. Evita que los tubos destapados se derramen dentro de la estación de etiquetado.
El diseño sanitario garantiza un estricto cumplimiento de GMP. Las características físicas son muy importantes dentro de las salas blancas ISO. Busque radios de cóncava suaves dentro de la base de la máquina. Elimine todos los tramos muertos en el camino del fluido. Las piernas muertas permiten que las bacterias se alberguen y multipliquen. Asegúrese de que el perfil de la máquina admita campanas de flujo laminar. Máquinas voluminosas interrumpen las cortinas de aire descendentes. El flujo de aire bloqueado compromete la esterilidad de las trompas abiertas.
Los riesgos de implementación a menudo se esconden en las rutinas diarias de los operadores. La fricción en el cambio provoca un enorme tiempo de inactividad oculto. Cambiar los rieles guía lleva mucho tiempo. Cambiar las ruedas de estrella a menudo requiere herramientas especializadas. El ajuste de las boquillas de la bomba ralentiza considerablemente la producción. Las funciones de cambio sin herramientas mitigan estos retrasos operativos. Quiere que los operadores cambien de formato en minutos, no en horas.
La integración con LIMS y SCADA añade complejidad técnica. Necesita un registro de datos impecable. El cumplimiento de FDA 21 CFR Parte 11 requiere estrictos registros de auditoría electrónicos. El software debe registrar cada inicio de sesión del operador. Debe registrar cada cambio de parámetro. Los informes de defectos en tiempo real garantizan un control de calidad inmediato. La validación del software a menudo retrasa la implementación si los proveedores la manejan mal.
La calibración de rutina evita la desviación de la dosificación con el tiempo. El tubo peristáltico se estira durante el funcionamiento continuo. Este estiramiento altera el volumen interno. Hace que los pesos de relleno se salgan de las especificaciones. Los equipos de mantenimiento necesitan piezas de desgaste accesibles. Las correas ocultas o los sensores enterrados complican las reparaciones sencillas. Establezca un estricto programa de mantenimiento preventivo inmediatamente después de la instalación. Confíe en los datos, no en las conjeturas, para programar el reemplazo de piezas.
Exija cambios de piezas sin herramientas para todos los formatos de productos principales.
Pruebe minuciosamente las pistas de auditoría del software durante la fase de instalación.
Almacene piezas de desgaste críticas localmente antes de ejecutar lotes de producción.
No tener en cuenta la validación del software en el cronograma del proyecto.
Retrasar la formación de los operadores hasta la semana de la puesta en servicio final.
Ignorando las características de estiramiento de los tubos de las bombas peristálticas.
Definir la Especificación de requisitos del usuario (URS) es el primer paso vital. Debe enumerar sus métricas absolutas no negociables. Bríndeles estos directamente a los proveedores potenciales al principio de las discusiones. Los requisitos vagos conducen a construcciones de máquinas inadecuadas.
Incluya estas métricas principales en su documento URS:
Rango de viscosidad exacto de todos los reactivos actuales y futuros.
Volúmenes de llenado mínimos y máximos esperados.
Tubos objetivo por minuto (TPM) en condiciones normales.
Tipos de tapas específicos y su torque de aplicación requerido.
Restricciones de clasificación ISO de salas blancas.
Restricciones de espacio físico disponible y altura del techo.
Las pruebas de aceptación en fábrica (FAT) demuestran las capacidades reales de la máquina. No te saltes esta fase crítica. Lleve sus reactivos de producción reales al FAT. Si los reactivos son peligrosos, lleve análogos de viscosidad exactos. Suministre sus propios tubos de plástico o vidrio. Valide todos los reclamos de los proveedores antes de autorizar el envío del equipo. Encontrar un defecto en las instalaciones del proveedor no cuesta nada. Encontrarlo en el suelo de su sala blanca cuesta miles de dólares.
Evalúe cuidadosamente la infraestructura de soporte total del proveedor. Una gran máquina falla sin un envío rápido de repuestos. Necesita soporte técnico localizado. Es inaceptable esperar días para un técnico extranjero. La documentación completa garantiza que su equipo pueda solucionar problemas de forma independiente. Solicite ejemplos de sus manuales operativos. Evalúe sus esquemas eléctricos para mayor claridad.
Seleccionar la plataforma automatizada óptima requiere equilibrar la precisión de la microdosificación con la escalabilidad modular. Debe evaluar las capacidades de dinámica de fluidos, manejo de materiales e integración simultáneamente. Las unidades independientes no pueden igualar la eficiencia de una línea de envasado sincronizada y totalmente integrada.
Priorice las plataformas que presenten capacidades de integración comprobadas en las etapas de llenado, taponado y etiquetado. Los marcos de cumplimiento sólidos tienen más valor que la velocidad de producción bruta por sí sola. La producción consistente y validable siempre supera los ejecuciones erráticas de alta velocidad. Céntrese en gran medida en proveedores que comprendan profundamente las limitaciones de las salas blancas GMP e ISO.
Audite sus tiempos de cambio actuales de inmediato. Mida sus métricas exactas de desperdicio de reactivos durante los próximos treinta días. Utilice estos datos concretos para crear un caso de negocio altamente cuantificable para la próxima actualización de su equipo.
R: Los rangos de variación típicos se encuentran entre ±0,5% y ±1%. Esto depende en gran medida de la tecnología de bomba elegida y del volumen de llenado objetivo. Los volúmenes de microlitros requieren bombas peristálticas especializadas o cerámicas de alta precisión para mantener límites de variación aceptables.
R: Sí, siempre que utilice un diseño de estación de tapado modular. Necesitará tazones de clasificación intercambiables y cabezales taponadores adaptables para cambiar sin problemas entre tapones de rosca y tapones a presión durante los cambios.
R: La integración depende de transferencias precisas del transportador y ruedas de paso motorizadas. Estos componentes garantizan que los tubos lleguen espaciados uniformemente. Las máquinas intercambian datos constantemente para manejar la serialización de lotes precisa y el seguimiento de rechazos a lo largo de la línea.
R: La limpieza in situ (CIP) utiliza soluciones químicas para eliminar los residuos del producto automáticamente. La esterilización in situ (SIP) introduce vapor sobrecalentado para destruir todos los contaminantes biológicos. SIP es estrictamente necesario para reactivos de diagnóstico altamente sensibles que exigen una esterilidad completa.


