

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-14 Origen:Sitio


El envasado de productos de enema presenta un desafío de ingeniería específico en la planta de producción. A diferencia de los viales cilíndricos estándar, los frascos de enema presentan geometrías complejas, materiales comprimibles y puntas aplicadores integradas que complican el proceso de llenado. La implementación de llenadoras de líquidos estándar para estos productos a menudo resulta en vuelcos de botellas, dosificación inexacta, derrames de producto y costosos tiempos de inactividad durante los cambios. Los transportadores estándar no pueden estabilizar las bases con fuelle y las boquillas rígidas trituran fácilmente los plásticos de paredes delgadas.
Para resolver esto, los administradores de las instalaciones deben evaluar los equipos en función de la estabilidad de la botella, la viscosidad del fluido, el control de la presión y la escala de producción. Esto garantiza una fabricación conforme y de alto rendimiento y evita costosos desajustes de equipos. Seleccionar la máquina llenadora de enemas adecuada requiere hacer coincidir las capacidades de la bomba mecánica directamente con las propiedades físicas del fluido y su recipiente.
La geometría de la botella dicta el diseño: las formas irregulares (fuelles, cuellos en ángulo) requieren mecanismos de manipulación especializados, como discos personalizados, para evitar que se vuelquen durante el ciclo de llenado.
La selección de la bomba depende de la viscosidad: la elección entre medidores de pistón, peristálticos, de flujo temporizado o de flujo másico debe alinearse con la formulación específica del enema (p. ej., solución salina versus aceite mineral).
La escala de producción impulsa la automatización: hacer coincidir la capacidad de la máquina (botellas por minuto - BPM) con su escala de producción actual y proyectada es fundamental para evitar especificaciones insuficientes o ingeniería excesiva.
La integración es fundamental: un relleno independiente es insuficiente; Se requiere una sincronización perfecta con el equipo taponador automático de botellas para mantener la esterilidad y el rendimiento.
El cumplimiento no se puede actualizar: el equipo debe cumplir con estrictos estándares farmacéuticos, lo que requiere capacidades integrales de limpieza in situ (CIP) y documentación de validación.
En la fabricación farmacéutica, un ciclo de llenado exitoso requiere una entrega exacta del volumen objetivo, esterilidad absoluta y cero deformación del contenedor. Alcanzar estos parámetros simultáneamente es difícil cuando se manipulan plásticos flexibles de paredes delgadas. Cualquier desviación en el volumen de llenado conlleva un incumplimiento normativo. La deformación física compromete la usabilidad y el atractivo en el estante. La maquinaria debe funcionar con alta precisión, equilibrando la dinámica de fluidos con un manejo cuidadoso del material. Si una boquilla aplica demasiada fuerza hacia abajo, la botella se comprime. Cuando la boquilla se retrae, la memoria del plástico hace que se expanda, aspirando aire y alterando el nivel de llenado final.
Los diseños de enemas comunes presentan desafíos estructurales que las líneas de llenado estándar no pueden abordar. Los fuelles, o botellas estilo acordeón, se comprimen fácilmente en la mano del usuario. Esta flexibilidad los hace muy inestables sobre una cinta transportadora en movimiento. Los cuellos en ángulo desplazan el centro de gravedad, lo que hace que las botellas se vuelvan pesadas en la parte superior y propensas a inclinarse. Las puntas alargadas del aplicador requieren una alineación precisa de la boquilla. Si la boquilla de llenado no entra perfectamente en la estrecha abertura, el líquido se derrama, contaminando el exterior de la botella y el sistema transportador. Una cinta transportadora plana estándar simplemente derribará estas botellas a altas velocidades.
Los frascos de enema suelen estar moldeados por soplado a partir de polietileno de baja densidad (LDPE) o polietileno de alta densidad (HDPE). Estos plásticos comprimibles reaccionan mal a la presión de carga superior de las boquillas de llenado y a la presión interna del fluido durante la fase de inyección. Si la máquina aplica un estrés físico excesivo durante el llenado o la colocación de la tapa, la botella colapsa. Si el caudal de fluido es demasiado alto, la presión interna hace que las paredes delgadas se abulten o revienten. El equipo de llenado debe controlar estrictamente los caudales y utilizar boquillas sumergibles que apliquen una fuerza física mínima hacia abajo para proteger la integridad estructural del contenedor.
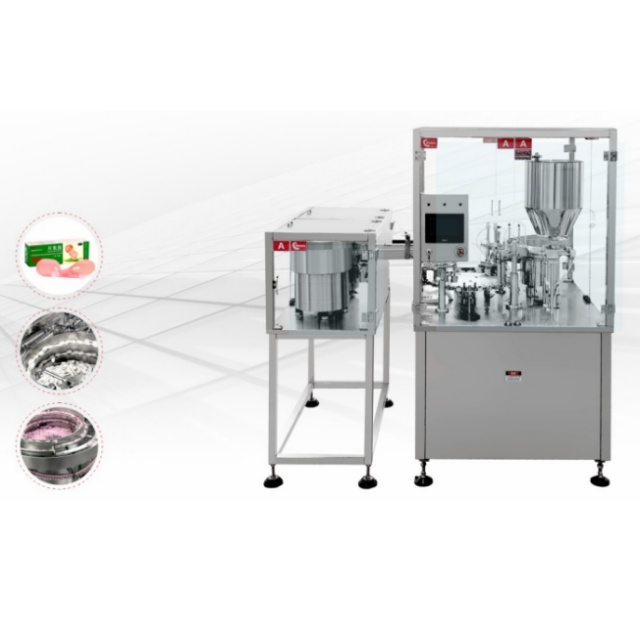
Seleccionar la tecnología de bomba correcta es el paso fundamental en la configuración del equipo de llenado de botellas farmacéuticas . El mecanismo de la bomba dicta cómo se extrae el líquido del tanque de retención y se inyecta en la botella. Diferentes formulaciones requieren diferentes métodos de manipulación para mantener la precisión y evitar la degradación del producto. Las soluciones salinas se comportan de manera muy diferente a las suspensiones de aceites minerales bajo presión.
Tecnología de bombas | Formulación Ideal | Manejo de viscosidad | Riesgo de contaminación cruzada |
|---|---|---|---|
Llenado de pistón | Aceite Mineral/Suspensiones | Alto (10+ cP) | Medio (requiere CIP exhaustivo) |
Bomba peristáltica | Salina / Acuosa | Bajo (~1 cP) | Bajo (vía de tubo desechable) |
Flujo cronometrado | Acuoso de flujo libre | Bajo | Medio |
Medidor de flujo másico | Variable/alta velocidad | Bajo a Medio | Bajo (sin piezas móviles en el recorrido del fluido) |
Los rellenos de pistón son la opción estándar para formulaciones de enemas altamente viscosas o a base de aceite. Estos sistemas funcionan mediante un mecanismo de cilindro y pistón que aspira un volumen preciso de líquido hacia la cámara y lo empuja hacia la botella. Los llenadores de pistón destacan por su precisión volumétrica, lo que garantiza que cada botella reciba exactamente la misma dosis independientemente del espesor del líquido. Manejan fluidos más espesos sin esfuerzo y sin forzar el motor de la bomba, lo que los hace altamente confiables para líquidos pesados y de flujo lento.
Para enemas salinos o acuosos, las bombas peristálticas ofrecen distintas ventajas. En un sistema peristáltico, los rodillos comprimen un tubo flexible para empujar el líquido hacia adelante. El principal beneficio es la prevención de la contaminación cruzada. El fluido farmacéutico sólo toca el interior del tubo y la boquilla dispensadora; nunca hace contacto con los componentes mecánicos de la bomba. Este diseño hace que la limpieza y los cambios sean excepcionalmente rápidos. Los operadores simplemente reemplazan el recorrido del tubo estéril para el siguiente lote.
Las máquinas de flujo temporizado proporcionan una solución rentable para líquidos altamente acuosos de flujo libre. Estos sistemas dependen de la gravedad y de válvulas de sincronización precisas para controlar el volumen de llenado. Debido a que el líquido es fluido y fluye constantemente, la entrega de la cantidad exacta de líquido en cada ciclo se logra abriendo la válvula durante un período determinado. Este método elimina la compleja mecánica de la bomba, lo que reduce el gasto de capital inicial y simplifica el mantenimiento a largo plazo.
Los entornos de producción de alta velocidad y alta precisión suelen utilizar medidores de flujo másico. En lugar de medir el volumen físico, estos medidores miden la masa exacta del fluido que pasa por la boquilla. Esta tecnología proporciona un control preciso del caudal y se ajusta instantáneamente a las variaciones en la densidad o temperatura del fluido. Los medidores de flujo másico requieren un mantenimiento mecánico mínimo ya que no tienen partes móviles en el recorrido del fluido. Son ideales para operaciones continuas y de alto rendimiento donde se debe minimizar el tiempo de inactividad.
Al evaluar los equipos, los compradores deben hacer coincidir las características específicas de la máquina con su cartera única de botellas y sus requisitos de velocidad operativa. Una máquina que funciona perfectamente con botellas redondas estándar fallará cuando se le presente un recipiente de enema con fuelle en ángulo. Debe evaluar cómo la máquina estabiliza la botella, cómo interactúan las boquillas con el cuello y con qué eficiencia el sistema realiza la transición entre diferentes tamaños de producto.
Una máquina llenadora de enemas para botellas irregulares depende en gran medida de discos mecanizados a medida, también conocidos como transportadores. Debido a que muchas botellas de enema no son independientes o tienen una parte superior pesada, no pueden viajar directamente sobre una cinta transportadora estándar. Los discos están mecanizados por CNC a partir de materiales duraderos como Delrin o polietileno UHMW para que coincidan con el contorno exacto de la botella. Mantienen el contenedor en posición vertical de forma segura mientras avanza a través de las estaciones de llenado, taponado y etiquetado. Esta estabilización evita que se vuelque, garantiza una alineación precisa de las boquillas y elimina atascos a lo largo de la línea de producción.
Los cuellos estrechos y angulados de los frascos de enema requieren diseños de boquillas especializados. Las boquillas de inmersión descienden físicamente dentro de la botella antes de dispensar el líquido. Al realizar un llenado de abajo hacia arriba, donde la boquilla se eleva junto con el nivel del líquido, la máquina evita la aireación, la formación de espuma y las salpicaduras. Esto es fundamental para formulaciones acuosas o jabonosas que forman espuma fácilmente. La máquina debe admitir opciones de boquillas intercambiables para adaptarse rápidamente a diferentes diámetros de cuello en toda su gama de productos.
La capacidad se mide en botellas por minuto (BPM). Debe calcular el BPM requerido en función de los objetivos de producción diarios y los horarios de turnos. Para volúmenes menores o ensayos clínicos, basta con un sistema semiautomático. La producción de rango medio generalmente requiere un llenador automático en línea, donde las botellas se mueven en línea recta a través de los cabezales de llenado. Para la fabricación continua de gran volumen, los sistemas de llenado rotativos ofrecen el mayor rendimiento. Seleccionar el nivel de automatización adecuado garantiza el cumplimiento de los objetivos de producción sin realizar demasiada ingeniería en la línea.
Las instalaciones de producción rara vez funcionan con un solo tamaño de botella de forma indefinida. Debe evaluar el tiempo y las herramientas necesarias para cambiar la máquina entre frascos de enema de tamaño adulto y tamaño pediátrico. Una máquina que tarda cuatro horas en cambiarse afecta gravemente la eficacia general del equipo (OEE). Los diseños de cambio eficientes permiten a los operadores reconfigurar la línea en minutos en lugar de horas. Un proceso de cambio estándar debe seguir estos pasos:
Purgue la vía del fluido y ejecute el ciclo CIP automatizado.
Cambie los discos personalizados en la línea transportadora por la nueva huella de botella.
Reemplace las boquillas de buceo usando accesorios de liberación rápida sin herramientas.
Ajuste los rieles guía del transportador para que coincidan con el nuevo ancho del disco.
Cargue los nuevos parámetros de receta en la HMI para el volumen de llenado y la velocidad de inmersión.
Una máquina llenadora no funciona al vacío. Debe verse como un componente de una línea de envasado continua. La velocidad de salida de la llenadora debe coincidir perfectamente con la capacidad de entrada del equipo posterior. Si la llenadora funciona más rápido que la taponadora, las botellas se acumulan, provocando cuellos de botella y posibles derrames. La sincronización de línea se basa en controles PLC integrados que monitorean la velocidad de todas las máquinas conectadas y ajustan el caudal automáticamente para mantener un ciclo de producción estable e ininterrumpido.
La entrega de botellas irregulares desde la estación de llenado a la estación de taponado es un punto conocido de falla. Los requisitos técnicos para integrar un llenador de enema con un equipo taponador automático de botellas son estrictos. El sistema debe colocar y apretar puntas de aplicador preensambladas o tapas a presión sin desplazar el líquido dentro de la botella flexible. Esto se consigue mediante tornillos de sincronización y ruedas de estrella que mantienen un control absoluto sobre la posición de la botella durante el traslado. Los cabezales taponadores servoaccionados proporcionan una retroalimentación de torsión precisa, lo que garantiza que la tapa esté lo suficientemente apretada para evitar fugas, pero no tanto como para dañar las roscas de plástico.
Una vez llenas y tapadas, las botellas pasan a la estación de etiquetado. La velocidad de salida del llenador debe coincidir con las máquinas etiquetadoras capaces de manejar superficies de botellas cónicas o con fuelle. La aplicación de una etiqueta plana a una botella estilo acordeón requiere mecanismos de limpieza especializados para garantizar que la etiqueta se adhiera suavemente sin arrugarse. Al diseñar la línea, verifique el ajuste de tamaño y los tiempos de cambio de la unidad de etiquetado para asegurarse de que no se convierta en el factor limitante de su rendimiento general.
Los compradores se enfrentan a la elección entre equipos modificados disponibles en el mercado y sistemas totalmente personalizados. Las máquinas disponibles en el mercado ofrecen costos iniciales más bajos y tiempos de entrega más rápidos, pero requieren compromisos en cuanto a velocidad o eficiencia de manejo cuando se trata de botellas de enema complejas. Los sistemas a medida están diseñados desde cero para adaptarse exactamente a su tipo, tamaño y demanda de producción de embalaje, ofreciendo una confiabilidad superior.
Característica | Relleno modificado estándar | Relleno de enema personalizado |
|---|---|---|
Manipulación de botellas | Formas rígidas y de fondo plano | Fuelles, cuellos en ángulo, plásticos blandos |
Tiempo de cambio | Más de 45 minutos (requiere herramientas) | Menos de 15 minutos (sin herramientas) |
Tasa de chatarra | Más alto en formas irregulares | Casi cero debido a discos personalizados |
Plazo de entrega | 8 a 12 semanas | 16 a 24 semanas |
Es necesario Si su volumen de producción supera los 100 BPM, o si su botella presenta un cuello en ángulo muy agresivo que las boquillas de buceo estándar no pueden navegar, se requiere una solución personalizada. Intentar forzar una máquina estándar para que maneje botellas muy irregulares da como resultado microparadas constantes, altas tasas de desechos y desgaste excesivo de los componentes de la máquina. definir los umbrales que justifican pasar de una llenadora farmacéutica estándar a una máquina llenadora de botellas de enema personalizada .
Al evaluar una construcción personalizada, analice el gasto de capital inicial frente a los ahorros operativos a largo plazo. Una máquina personalizada cuesta más inicialmente. El retorno de la inversión se logra a través de menores tasas de desperdicio de productos, cambios significativamente más rápidos y menores tiempos de inactividad por mantenimiento. Durante un ciclo de vida operativo de cinco años, las ganancias en eficiencia de una máquina personalizada perfectamente adaptada superan la prima inicial al mantener la línea funcionando continuamente con una mínima intervención del operador.
La implementación de nuevos equipos de llenado implica riesgos inherentes. Los puntos de falla más comunes durante la implementación incluyen inconsistencias de presión que causan deformación de la botella y desalineación de la tapa debido a una mala estabilización de la botella durante el traspaso. La formación de espuma en el fluido se produce si la velocidad de la boquilla de buceo no está perfectamente sincronizada con el caudal del líquido. La identificación temprana de estas realidades permite a los equipos de ingeniería abordarlas antes de que la máquina llegue a la planta de producción.
Los equipos farmacéuticos deben cumplir estrictos requisitos reglamentarios de la FDA y la EMA. El cumplimiento de las Buenas Prácticas de Fabricación (GMP) no es negociable. Debe asegurarse de que el fabricante proporcione soporte de validación integral. Esto incluye las pruebas de aceptación en fábrica (FAT) en el sitio del proveedor, seguidas de las pruebas de aceptación en el sitio (SAT) en sus instalaciones. El equipo debe venir con documentación completa de Calificación de instalación (IQ), Calificación operativa (OQ) y Calificación de desempeño (PQ) para demostrar que la máquina funciona exactamente como se especifica.
La contaminación cruzada entre diferentes lotes plantea un riesgo grave en la fabricación de productos farmacéuticos. Evalúe las capacidades de limpieza in situ (CIP) y esterilización in situ (SIP) de la máquina. La vía del fluido debe diseñarse con piezas de contacto de acero inoxidable 316L, con soldaduras suaves y sin grietas donde las bacterias no puedan acumularse. Los sistemas CIP automatizados hacen funcionar disolventes de limpieza y agua esterilizada a través de la máquina sin necesidad de que los operadores desmantelen las bombas. A menudo se realizan pruebas de riboflavina durante la validación para garantizar que las bolas de pulverización proporcionen una cobertura del 100 % dentro de los tanques y las vías de los fluidos.
Para mitigar los riesgos de integración, nunca finalice una orden de compra basándose únicamente en una hoja de especificaciones. Ejecute muestras físicas de botellas y simulaciones de fluidos con el fabricante del equipo. Envíeles sus muestras exactas de moldes de botellas, tapas y fluidos. Haga que el fabricante demuestre los caudales, la adaptabilidad de la boquilla y la estabilización del disco en un banco de pruebas. Esta verificación física garantiza que el equipo funcionará como se espera en un entorno del mundo real.
La solución óptima de envasado de enemas está determinada por la intersección exacta de la viscosidad del fluido, la geometría de la botella, el rendimiento requerido y las tolerancias de presión del recipiente de plástico. Los rellenos líquidos estándar se quedan cortos cuando se enfrentan a la inestabilidad de las formas de fuelle y los cuellos aplicadores en ángulo. El éxito requiere soluciones mecánicas específicas, como discos personalizados, boquillas de buceo y tecnologías de bomba perfectamente adaptadas. Para seguir adelante con la selección de su equipo, siga estos siguientes pasos:
Documente la viscosidad del fluido y las características de flujo a temperaturas de funcionamiento estándar.
Compile archivos CAD en 3D y muestras físicas de todas las formas de botellas, puntas de aplicadores y tapas.
Calcule las botellas por minuto (BPM) necesarias en función de los horarios de turnos actuales y proyectados.
Solicite demostraciones de capacidad física a los proveedores utilizando sus materiales y fluidos específicos.
R: Los rellenos de pistón o las bombas de desplazamiento positivo son la mejor opción para los enemas a base de aceite mineral. Estas bombas manejan viscosidades más altas sin esfuerzo sin forzar el motor, proporcionando una dosificación volumétrica de alta precisión independientemente del espesor del fluido.
R: Los frascos de enema irregulares, no independientes o con fuelle se estabilizan mediante discos o soportes mecanizados a medida. Estos discos coinciden con el contorno exacto de la botella, manteniéndola en posición vertical de forma segura mientras viaja por el transportador a través de las estaciones de llenado y taponado.
R: Sí, una máquina bien diseñada admite varios tamaños. Esto requiere capacidades de cambio eficientes, incluidos rieles guía del transportador ajustables, boquillas de buceo intercambiables y discos personalizados intercambiables para adaptarse a diferentes diámetros y alturas de botellas.
R: Calcule las botellas por minuto (BPM) requeridas dividiendo su objetivo de producción diario por la cantidad de minutos operativos por turno. Haga coincidir este BPM con las capacidades de las máquinas rotativas semiautomáticas, automáticas en línea o de alta velocidad.
R: El cumplimiento de GMP requiere un diseño de máquina sanitaria, el uso de acero inoxidable 316L para todas las piezas en contacto con fluidos, soldaduras sin costura, compatibilidad CIP/SIP y documentación de validación completa que incluye protocolos IQ, OQ y PQ.
R: La integración depende de transferencias mecánicas precisas. Los tornillos de sincronización y las ruedas de estrella mantienen un movimiento continuo, transfiriendo las botellas inestables desde la llenadora a la taponadora suavemente para evitar derrames antes de apretar la punta del aplicador.
R: El tiempo de entrega promedio en la industria para una máquina personalizada varía de 12 a 24 semanas. Este plazo depende en gran medida de la complejidad de la ingeniería, la fabricación de discos personalizados y el tiempo necesario para las pruebas FAT y de validación.


