

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-11-20 Origen:Sitio


En la fabricación de productos de cuidado bucal de gran volumen, las desviaciones marginales en el peso del relleno generan pérdidas financieras significativas. El sobrellenado provoca un desperdicio masivo de productos. Esta práctica destruye directamente los márgenes de beneficio e infla los costos de materiales. Por el contrario, la subutilización desencadena un estricto incumplimiento normativo. Daña gravemente la confianza de los consumidores y provoca retiradas repentinas de productos.
La pasta de dientes presenta un desafío técnico excepcionalmente difícil en la planta de producción. Se comporta como un fluido no newtoniano muy viscoso. También contiene agentes abrasivos fuertes que destruyen las piezas móviles. Mantener una dosificación precisa requiere un manejo mecánico altamente especializado. Exige controles de proceso sólidos para manejar la dinámica de fluidos cambiante. Actualizar u optimizar su máquina de llenado y sellado de tubos actúa como su palanca principal. Elimina la costosa desviación estándar en el peso de los lotes. Cuando se producen millones de unidades al año, cada gramo importa. Aprenderá a identificar las causas fundamentales ocultas de la desviación de peso. Exploraremos tecnologías modernas servoaccionadas y controles ambientales. Finalmente, descubrirá cómo los sistemas de control de peso automatizados garantizan la precisión de la dosificación.
El desgaste mecánico acaba con los márgenes de forma silenciosa: la naturaleza abrasiva de la sílice de la pasta de dientes degrada las bombas dosificadoras, lo que hace que el mantenimiento regular y el diseño robusto de la máquina sean fundamentales.
La precisión requiere automatización moderna: la dosificación servoaccionada combinada con bombas de desplazamiento positivo proporciona la base para una alta precisión de llenado de tubos de pasta de dientes.
Controle el entorno para controlar el peso: la presión constante del cabezal de la tolva y la temperatura del producto son requisitos previos para un llenado volumétrico preciso.
Los sistemas de circuito cerrado impulsan la consistencia: el verdadero control de calidad de la línea de llenado de pasta de dientes se basa en un control de peso integrado que ajusta automáticamente los parámetros de dosificación en tiempo real.
Examinemos el drenaje financiero de una dosificación inexacta. El sobrellenado provoca un desperdicio masivo de productos. Imagine un sobrellenado de 1,5 gramos en una línea que procesa 120 tubos por minuto. En una hora se pierden 10.800 gramos. En dos turnos, esto equivale a más de 170 kilogramos de producto desperdiciado al día. Anualmente, esta fuga oculta cuesta cientos de miles de dólares. Ajustar la desviación estándar soluciona este problema. Una curva de campana estrecha le permite desplazar el promedio objetivo hacia abajo. Puede centrarse con confianza más cerca del reclamo de la etiqueta sin temor a que el contenido sea insuficiente.
Los requisitos legales exigen un estricto cumplimiento de las afirmaciones del paquete. Las agencias hacen cumplir rigurosamente las reglas de cantidad mínima (MQ). El manual del NIST describe estándares precisos de peso promedio. Las pautas GMP exigen documentación de dosificación consistente. El incumplimiento de estos estándares invita a realizar auditorías. Los reguladores impondrán multas o forzarán la retirada de productos. El daño a la marca causado por productos con bajo peso persiste durante años.
Los líderes de la industria miden estrictamente la eficacia general del equipo (OEE). Consideramos la variación del peso del relleno de tubos como una pérdida directa de calidad. Rechazar tubos requiere un costoso retrabajo. A menudo, es necesario desechar el embalaje por completo. Se pierde tanto la pasta formulada como el costoso tubo de plástico. Esta ineficiencia arruina el retorno de la inversión general de su línea de producción. Maximizar el OEE requiere eliminar por completo estas microparadas y rechazos de calidad.
La reología de la pasta de dientes altera constantemente la medición volumétrica. Los cambios de temperatura alteran la viscosidad de la pasta instantáneamente. La pasta más cálida fluye fácilmente, mientras que la pasta más fría se espesa. Este cambio cambia el nivel de llenado completo del cilindro dosificador durante la carrera de admisión. Además, el aire atrapado crea microhuecos ocultos. Las mezcladoras suelen atrapar aire durante la fase de composición. Las bombas volumétricas miden el espacio físico, no la masa. Bombear una bolsa de aire significa que el tubo final recibe menos producto real.
La presión del cabezal de la tolva dicta la consistencia del alimento. La gravedad empuja la pasta hacia la bomba dosificadora. Cuando la tolva está casi vacía, la presión gravitacional cae. La bomba tiene dificultades para sacar una carga completa de pasta espesa. Esto provoca una pérdida de peso inmediata. Debe mantener los niveles de la tolva estrictamente controlados para mantener el equilibrio.
Los ingredientes abrasivos destruyen la maquinaria lentamente. Las formulaciones de pasta de dientes se basan en sílice y carbonato de calcio. Estos agentes de pulido actúan exactamente como papel de lija líquido. Erosionan físicamente los sellos del pistón. Desgastan las juntas tóricas y rayan las válvulas rotativas de metal. Durante millones de ciclos, este desgaste crea pequeños espacios. Se producen microfugas durante la carrera de dispensación de alta presión. El producto se desliza hacia atrás pasando el sello dañado. Se pierde precisión volumétrica de forma permanente hasta que se reemplazan las piezas.
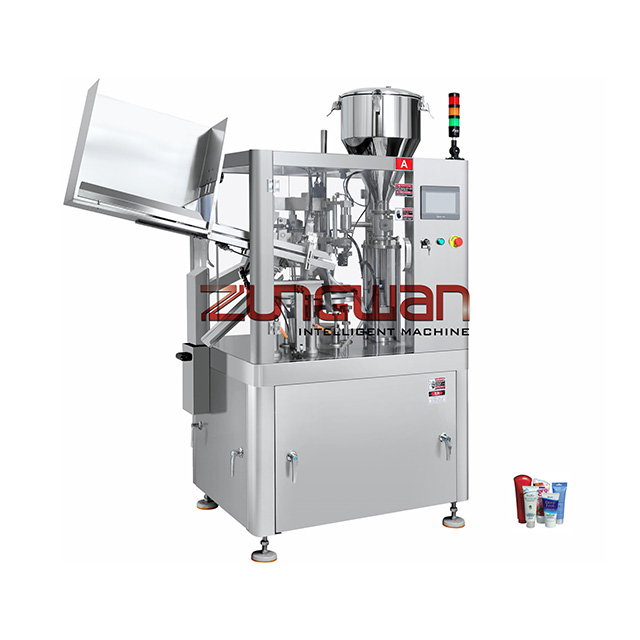
La evaluación de nuevos equipos requiere criterios estrictos. Debe exigir características arquitectónicas específicas para garantizar la coherencia.
La tecnología de dosificación servoaccionada supera fácilmente a los sistemas heredados. Las máquinas antiguas dependen de árboles de levas mecánicos. Las levas ofrecen movimientos fijos y rígidos. Los servomotores modernos proporcionan un control dinámico y programable. Puede mapear la curva de aceleración exacta del pistón. Puede frenar el pistón justo antes de que termine la carrera. Esta desaceleración precisa evita encordados desordenados. Garantiza una alta precisión de llenado del tubo de pasta de dientes independientemente del espesor de la pasta.
Las bombas de válvula rotativa de desplazamiento positivo sirven como estándar de oro. Especificamos esta arquitectura de bomba para todas las pastas abrasivas. Las válvulas rotativas cortan limpiamente material grueso. Captan un volumen muy preciso. Mantienen un sello perfecto sin perder cebado durante tiradas de producción largas.
El diseño avanzado de la boquilla elimina el goteo del producto. Debe especificar boquillas de cierre positivo. Incorporan pasadores mecánicos internos que bloquean físicamente la apertura. Además, integre un mecanismo de succión. Esta característica genera un ligero vacío al final de la dosis. Rompe la cadena de pegado al instante. Los goteos alteran el peso final del tubo y arruinan el atractivo cosmético. También contaminan la zona de sellado. Un precinto contaminado inevitablemente estalla durante el transporte al por menor.
Los sistemas de control de nivel automatizados evitan caídas de presión. Las máquinas de primer nivel utilizan sensores láser o ultrasónicos sin contacto. Estos sensores monitorean continuamente el nivel de pasta de la tolva. Ordenan a la bomba de suministro a granel que rellene la tolva automáticamente. Mantienen el nivel dentro de una estricta tolerancia de una pulgada. La presión constante del cabezal garantiza pesos de llenado constantes.
Cuadro comparativo de tecnologías de dosificación
Característica | Sistema de levas mecánicas | Sistema servoaccionado |
|---|---|---|
Control de carrera | Camino mecánico fijo | Perfiles totalmente programables |
Velocidad de ajuste | Requiere intervención manual de herramientas. | Ajuste digital instantáneo de HMI |
Anti-cordones | Ajustes físicos limitados | Mapeo de desaceleración personalizado |
Integración de control de tendencias | Imposible sin modernizaciones | Capacidad nativa de bucle cerrado |
El muestreo manual no logra capturar las condiciones dinámicas de la línea. Los operadores que tiran cinco tubos cada treinta minutos pasan por alto tendencias críticas. Los estándares modernos exigen un control de peso en línea 100 % automatizado. Una controladora de peso de alta velocidad pesa cada tubo inmediatamente después del sellado. Expulsa instantáneamente tubos fuera de especificaciones sin detener toda la línea.
La retroalimentación de circuito cerrado representa un verdadero control del proceso. A esto lo llamamos control de tendencias. Los PLC avanzados recopilan datos de masa continuos de la controladora de peso. Calculan un promedio móvil. Si el peso comienza a descender debido a la caída de temperatura, el sistema reacciona. El PLC envía una señal directamente al servomotor. Microajusta la longitud de la carrera. Este ajuste corrige el volumen antes de que algún tubo viole el límite de peso inferior. Este circuito automatizado define el control de calidad de la línea de llenado de pasta de dientes moderna.
La trazabilidad de los datos garantiza su cumplimiento. El software de la máquina registra automáticamente todos los datos de peso del lote. Registra cada ajuste del servo y cada tubo rechazado. Confiamos en estos registros digitales para un estricto cumplimiento de GMP. Los equipos de control de calidad utilizan estos datos durante las auditorías regulatorias. Además, los equipos de ingeniería analizan estos datos históricos. Identifican tendencias de desgaste a largo plazo y optimizan la configuración de la máquina.
Los equipos de alta precisión requieren un funcionamiento disciplinado. Debe equilibrar la precisión extrema con la velocidad de cambio. Los servosistemas altamente calibrados funcionan perfectamente durante la producción en estado estable. Sin embargo, el marketing exige cambios frecuentes de producto. Cambiar de una pasta estándar a un gel de doble franja introduce complejidad mecánica. Debes limpiar perfectamente las válvulas rotativas. Debe recalibrar los parámetros de la controladora de peso. Los cambios rápidos desafían su eficiencia operativa.
Los estrictos imperativos de mantenimiento preventivo (PM) dictan el éxito. Incluso las mejores máquinas se degradan sin cuidado. Debe hacer cumplir horarios rígidos de PM. La sílice abrasiva eventualmente derrotará a cualquier material de sellado. Evalúe el soporte OEM antes de comprar. Observe de cerca el diseño de la estación de dosificación. Los técnicos necesitan un acceso abierto y ergonómico. Deben limpiar los componentes y cambiar las juntas tóricas rápidamente.
La dependencia del operador plantea un enorme riesgo de adopción. Con frecuencia vemos a los operadores sabotear los sistemas automatizados por costumbre. Un operador podría modificar manualmente una configuración, luchando contra la retroalimentación de circuito cerrado. Debe capacitar minuciosamente a los operadores en las pantallas de diagnóstico de HMI. Necesitan confiar en el control automatizado de tendencias.
Siga estas mejores prácticas operativas para minimizar los riesgos:
Establezca intervalos de PM claros basados en el recuento de ciclos de la máquina, no en días calendario.
Restrinja el acceso de anulación manual utilizando niveles de seguridad HMI protegidos con contraseña.
Calibre los sensores de nivel de la tolva semanalmente para garantizar una presión de cabeza gravitacional precisa.
Realice controles de viscosidad de la pasta a granel antes de transferirla a la máquina llenadora.
Valide dinámicamente el peso de tara de la controladora de peso al inicio de cada turno.
Eliminar la desviación de peso requiere una estrategia de fabricación integrada. Debe combinar hardware capaz con software altamente inteligente. Las bombas de desplazamiento positivo servoaccionadas manejan físicamente la dura reología de la pasta de dientes. Los sistemas de retroalimentación de circuito cerrado monitorean y corrigen de forma inteligente la salida de forma dinámica. Juntos, garantizan la precisión y protegen sus márgenes.
Tomar medidas decisivas durante la fase de selección de equipos. Al redactar una RFP, exija estrictas garantías de desempeño. Solicite al OEM que proporcione valores de Cpk verificables. Estas métricas deben reflejar el perfil abrasivo específico de su pasta. Pruebe sus fórmulas patentadas durante la prueba de aceptación en fábrica. Nunca acepte afirmaciones genéricas de desempeño sin datos empíricos.
R: Las tolerancias estándar de la industria suelen oscilar entre ±0,5% y ±1% del peso objetivo. Esta variación aceptable depende en gran medida del volumen del tubo y de la velocidad de la máquina. Los tamaños de viaje más pequeños a menudo experimentan variaciones porcentuales ligeramente mayores en comparación con los tubos familiares grandes. Mantener estas estrictas tolerancias requiere una dosificación servoaccionada y temperaturas de pasta consistentes.
R: El atrapamiento de aire crea una diferencia crítica entre el llenado volumétrico y el llenado en masa. La mayoría de los llenadores de tubos automáticos dispensan un volumen específico de pasta. Las burbujas de aire atrapadas reducen la densidad general de la mezcla. En consecuencia, el mismo volumen físico dispensa una masa real notablemente menor. Esto conduce a una falta de llenado inmediata. La mezcla al vacío evita este problema.
R: Sí, a menudo puedes actualizar los llenadores mecánicos. Las instalaciones frecuentemente actualizan máquinas más antiguas agregando controles automatizados de nivel de tolva o boquillas de cierre positivo. Sin embargo, reemplazar bombas mecánicas accionadas por levas por servomódulos totalmente integrados es muy complejo. A menudo, reemplazar toda la unidad proporciona una mayor confiabilidad a largo plazo y garantías de precisión más estrictas.


